
はじめに:鍛造/鋳造および熱処理の後、機械加工は良質なロールを製造するための核心的な工程です。機械加工は寸法精度と加工面品質を決定づけ、圧延板の品質とロールの耐用年数に直接影響を与えます。
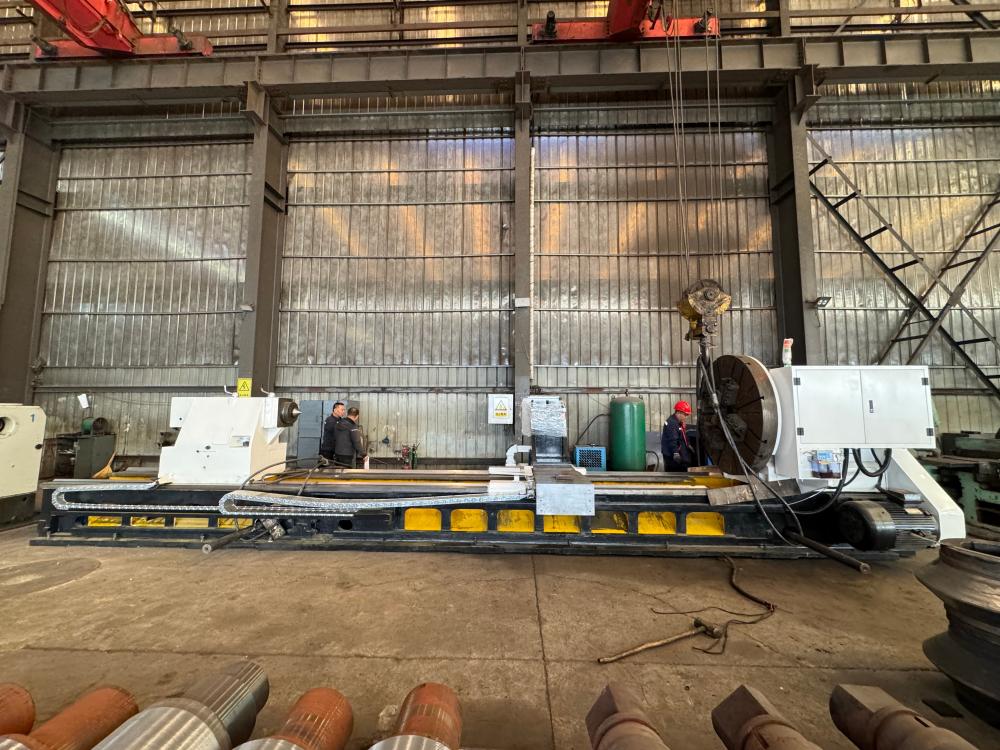
1. 受入検査 熱処理されたブランクの寸法と表面状態を確認し、加工代を確認し、加工基準を設定します。
2. CNC荒削り 重荷重ロール旋盤で酸化スケールを除去し、ロール本体とロールネックを荒削りし、仕上げ加工のための余裕を残します。
3. CNC仕上げ旋盤によるロールプロファイル曲線、ロールネック、ベアリングシートの加工。寸法公差、真直度、同心度の制御。
4.精密円筒研削 ロール研削盤でロール加工面を仕上げ、真円度、円筒度、表面粗さを保証します。これは圧延板の品質を左右する重要な工程です。
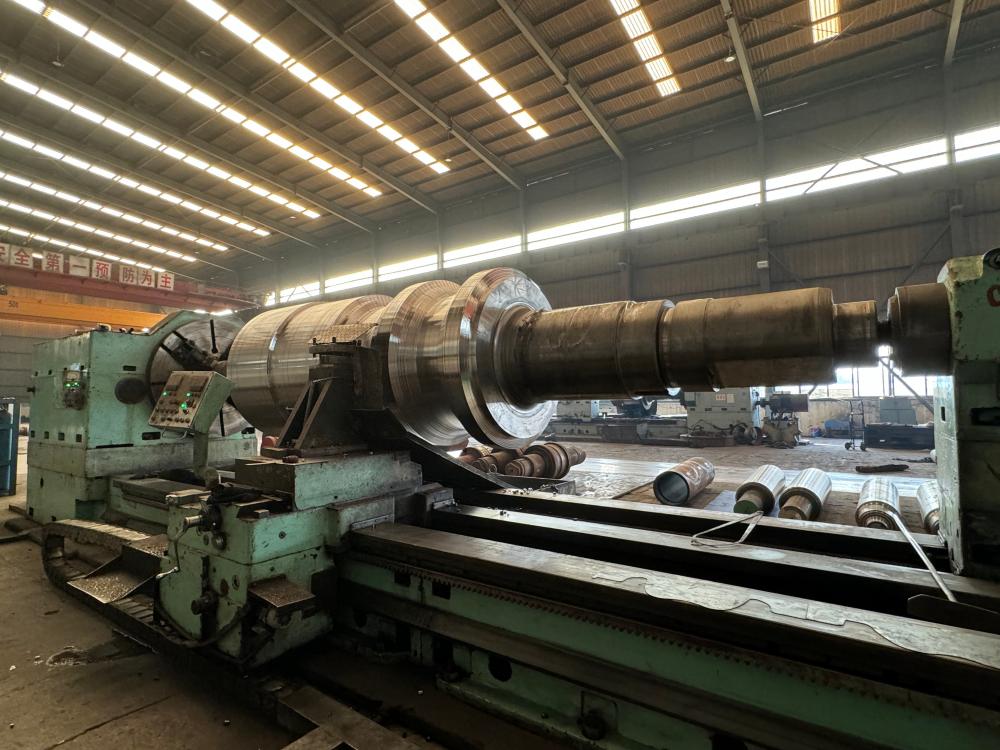
5. 精密測定 寸法、振れ、幾何公差を図面の要件と照らし合わせて確認します。
6. 動的バランス調整(高速ロールの場合はオプション)ミル運転中の振動を低減するために回転アンバランスを解消します。
7. 最終検査および防錆処理 全面的な再検査、ワークピースの洗浄、および防錆コーティングの塗布。
結論:機械加工は、熱処理されたブランクを最終寸法に仕上げる工程である。これは、製鉄所におけるロールの安定した圧延性能を確保するための最終成形プロセスである。
投稿日時:2026年10月19日


